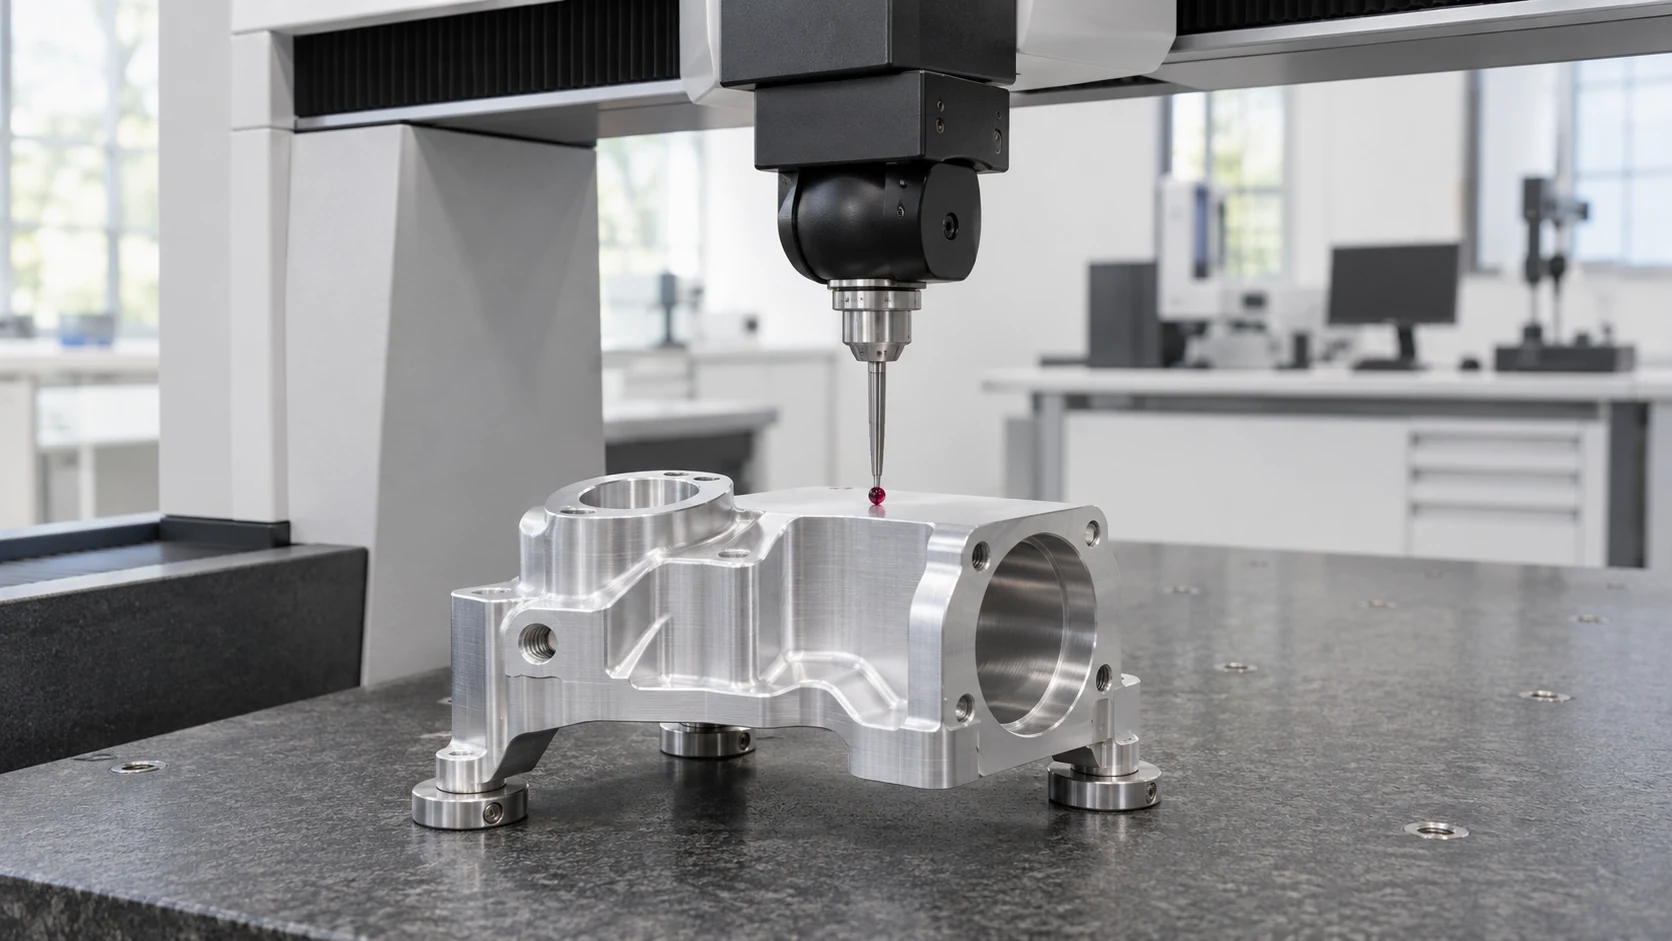
CNC tezgâhından çıkan bir parçanın iyi görünmesi, montajda çalışacağını kanıtlamaz. Bir rulman yuvasının çapı, bağlantı yüzeyinin düzlemselliği veya delik grubunun konumu; parçanın işlevini doğrudan etkileyebilir. Kalite kontrolün görevi, bu gereksinimleri ölçülebilir ve izlenebilir verilerle doğrulamaktır.
Bu rehber; CMM, optik ölçüm ve ilk numune kontrolünün nerede kullanıldığını açıklıyor. Amaç her parçayı aynı cihazla ölçmek değil, her kritik özelliğe uygun bir kontrol yöntemi seçmektir.
Kalite kontrol teknik resimle başlar
Ölçüm cihazı seçmeden önce hangi özelliklerin kabul kriteri olduğunu belirleyin. Teknik resimde ölçüler, toleranslar, referanslar ve yüzey gereksinimleri açık olmalıdır. CAD modeli nominal geometriyi gösterirken, kabul koşullarının tamamını tek başına tanımlamayabilir.
- Montaj ölçüleri: Geçme çapları, delik aralıkları ve bağlantı yüzeyleri.
- Geometrik gereksinimler: Düzlemsellik, diklik, konum ve profil toleransları.
- Kontrol kapsamı: Hangi ölçülerin her parçada, hangilerinin numune üzerinden doğrulanacağı.
- İzlenebilirlik: Parça numarası, teknik resim revizyonu, parti ve ölçüm raporu ilişkisi.
Kalibre edilmiş bir kumpas, mikrometre veya mastar uygun bir özellik için doğru araç olabilir. Karmaşık geometriler ve birbirine bağlı referanslar ise koordinat ölçümü gerektirebilir. Cihazın kapsamı, parçanın ihtiyacıyla eşleşmelidir.
CMM ile dokunsal ölçüm
CMM, yani koordinat ölçüm makinesi, probun parçadaki yüzeylerden topladığı koordinatları kullanır. Ölçülen noktalar veya taranan yollar üzerinden düzlem, silindir ve daire gibi geometriler hesaplanır. Böylece yalnızca tek bir boyut değil, bu geometrilerin birbirleriyle ilişkisi de değerlendirilebilir.
Yakut uçlu bir prob, doğru erişim ve ölçüm stratejisiyle metal parçaların birçok iç ve dış özelliğini kontrol edebilir. Ancak sonuç; probun seçimine, kalifikasyonuna, nokta dağılımına, parçanın sabitlenmesine ve referans sistemine bağlıdır. Az sayıda nokta, yüzeydeki yerel sapmaları temsil etmeyebilir.
Granit tabla da dahil olmak üzere ölçüm sistemindeki malzemeler sıcaklıktan etkilenir. Ortam sıcaklığı, parça sıcaklığı ve titreşim gibi koşulların kontrolü; cihazın mekanik yapısı kadar önemlidir. CMM her koşulda aynı belirsizlikle ölçüm yapan bir sistem olarak düşünülmemelidir.
Optik ölçüm ne zaman tercih edilir?
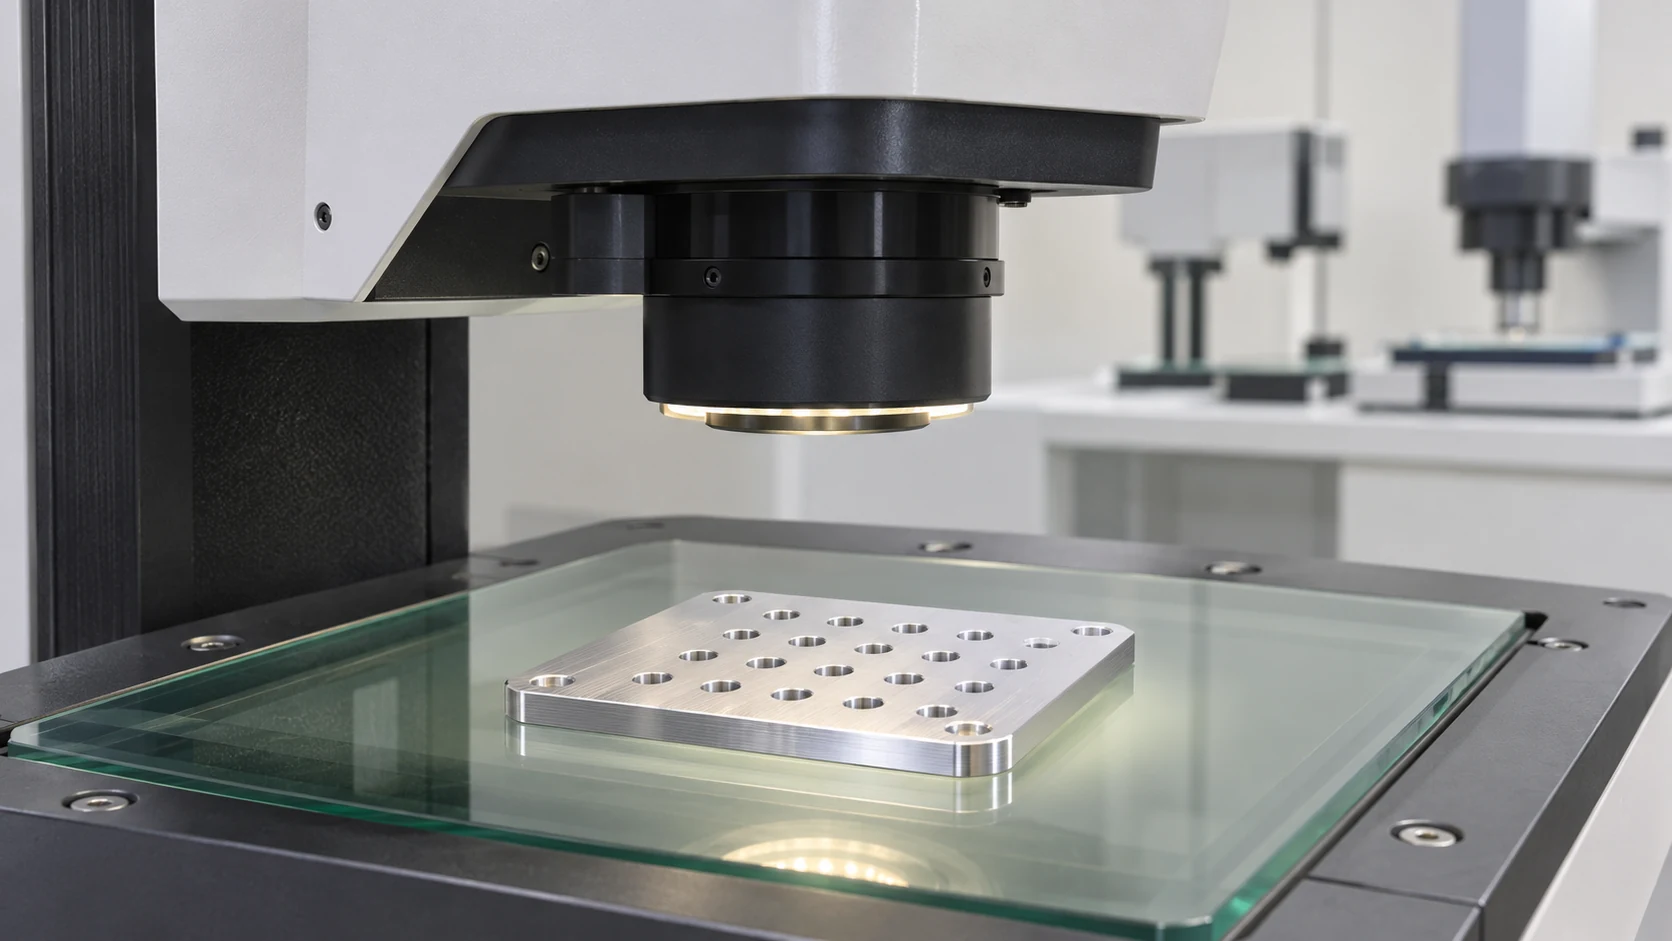
Kamera tabanlı ölçüm sistemleri ve optik 3D tarayıcılar, farklı yöntemlerle geometrik veri üretir. Bunları tek bir teknoloji gibi değerlendirmemek gerekir. İnce kenarlar, küçük delikler veya prob temasından etkilenebilen özellikler için temassız ölçüm avantaj sağlayabilir.
Buna karşılık parlak, saydam veya yansıtıcı yüzeyler, görüş hattı ve aydınlatma koşulları optik ölçümü zorlaştırabilir. Derin bir iç geometri, dış yüzey kadar kolay görüntülenmeyebilir. Gerektiğinde dokunsal ve optik ölçümü aynı kontrol planında birlikte kullanın.
| Yaklaşım | Öne çıkan kullanım | Kontrol edilmesi gereken |
|---|---|---|
| Dokunsal CMM | Erişilebilir yüzeyler, delikler ve referans geometrileri | Prob erişimi, temas etkisi ve nokta stratejisi |
| Kamera tabanlı optik ölçüm | Küçük özellikler, kenarlar ve temas hassas parçalar | Aydınlatma, görüntü kontrastı ve görüş hattı |
| Optik 3D tarama | Yüzey karşılaştırması ve kapsamlı geometrik veri | Yüzeyin optik davranışı ve doğrulama yöntemi |
GD&T ve ölçüm belirsizliği
GD&T, geometrik boyutlandırma ve toleranslandırma dilidir. Bir delik grubunun konum toleransını değerlendirmek, yalnızca delik merkezlerini ölçmekten ibaret değildir. Teknik resimde tanımlanan datum sırası ve ilgili koşullar, ölçüm programında doğru kurulmalıdır.
Ölçüm belirsizliği, ölçüm sonucuna ne kadar güvenilebildiğini değerlendirmede temel bir unsurdur. Cihaz çözünürlüğüyle aynı şey değildir. Kalibrasyon, sıcaklık, prob, bağlama ve ölçüm yöntemi gibi etkenler sonuca katkıda bulunabilir.
FAI: ilk numuneyi doğrulamak
İlk numune kontrolü (First Article Inspection), üretim sürecinin tanımlanan parça gereksinimlerini karşılayabildiğine dair başlangıç kanıtı sağlar. Kapsamı; müşteri şartnamesine, sektöre ve sipariş koşullarına göre belirlenir. Her sipariş için aynı rapor formatı veya aynı kontrol kapsamı zorunlu değildir.
İlk numune raporunda teknik resimdeki özellikler ile ölçüm sonuçları arasında açık bir ilişki kurulmalıdır. Bir uygunsuzluk varsa düzeltici işlem ve yeniden doğrulama kaydedilmelidir. İlk numunenin kabulü, sonraki tüm parçaların otomatik olarak uygun olacağı anlamına gelmez; seri üretim kontrolleri ayrıca planlanır.
İyi bir ölçüm raporunda neler bulunur?
- Doğru tanımlama: Parça kodu, revizyon, parti veya seri numarası.
- Gereksinim ve sonuç: Nominal değer, tolerans sınırları, ölçülen değer ve uygunluk değerlendirmesi.
- Referanslar: Geometrik kontrollerde kullanılan datum sistemi ve yöntem.
- Ölçüm bilgileri: Tarih, ekipman kimliği ve ilgili kalibrasyon izlenebilirliği.
- Kontrol kapsamı: Numune adedi, ölçülen özellikler ve varsa istisnalar.
- Karar temeli: Gerektiğinde belirsizlik, karar kuralı ve onay bilgileri.
Teklif talebine teknik resmin güncel revizyonunu ve beklenen rapor kapsamını eklemek, üretim ile kontrol planını baştan uyumlu hale getirir. Ölçülmesi gereken özellikleri netleştirerek hem gereksiz kontrol maliyetini hem de eksik doğrulama riskini azaltabilirsiniz.