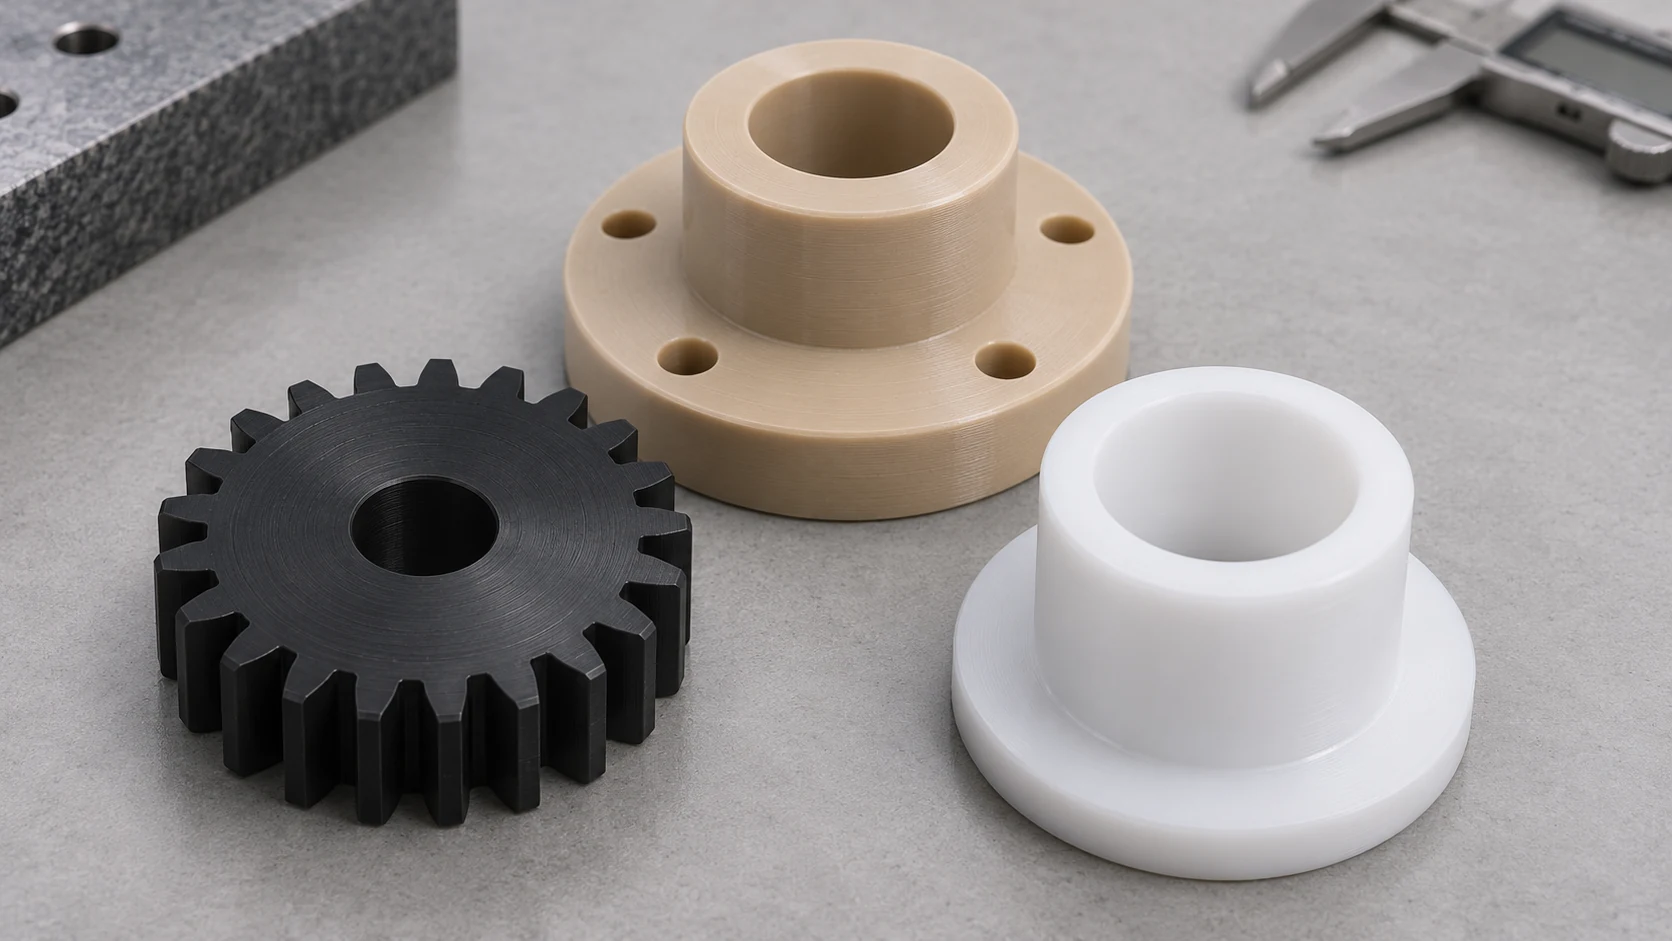
CNC işleme yalnızca metal parçalar için kullanılmaz. Dişliler, kayar yataklar, elektriksel izolatörler ve kimyasal akış bileşenleri de plastik çubuk veya levhalardan işlenebilir. Ancak aynı geometriyi POM, PEEK ve PTFE ile üretmek, aynı performansı elde edeceğiniz anlamına gelmez.
Bu rehber, üç malzemenin güçlü yönlerini, sınırlarını ve CNC üretimde dikkat edilecek noktaları bir araya getiriyor. Seçime parçanın rengiyle değil; yük, sıcaklık, temas ettiği kimyasal ve beklenen toleransla başlayın.
Metal yerine ne zaman plastik seçilir?
Düşük ağırlık, elektriksel yalıtım veya kayma davranışı öne çıkıyorsa mühendislik plastikleri iyi bir seçenek olabilir. Örneğin bir sensör desteğinde yalıtım, bir burçta sürtünme ve aşınma, bir valf bileşeninde ise akışkanla uyumluluk belirleyicidir. Metalden plastiğe geçerken kesitleri ve bağlantıları yeniden değerlendirmek gerekir.
İlk değerlendirmede çalışma sıcaklığı aralığını, sürekli ve ani yükleri, kimyasal temasın süresini ve nem koşullarını yazın. Ardından üreticinin ilgili malzeme sınıfına ait veri föyünü inceleyin. Aynı polimerin dolgusuz, cam elyaflı ve karbon elyaflı türleri farklı davranır.
POM / Delrin: mekanik parçalar için başlangıç noktası
POM, dişli, burç, makara ve konveyör bileşenlerinde sık tercih edilen bir mühendislik plastiğidir. İyi işlenebilirliği ve düşük sürtünmeli yüzeyi, karmaşık olmayan mekanik parçalarda pratik avantaj sağlar. Delrin, POM homopolimeri için kullanılan bir ticari markadır; tüm POM ürünleri aynı malzeme sınıfı değildir.
- Nerede öne çıkar? Ölçülü rijitlik, aşınma davranışı ve ekonomik işleme aranan mekanik bileşenlerde.
- Neye dikkat edilmeli? Asit, oksitleyici ortam ve sıcaklık sınırları ilgili ürünün teknik verileriyle kontrol edilmelidir.
- Nasıl bağlanmalı? Yapıştırma yerine vida, pim veya uygun mekanik geçme çoğu tasarımda daha öngörülebilir olabilir.
Düşük sürtünme, her yükte yağlamasız ve bakım gerektirmeyen çalışma demek değildir. Yatak hızı, karşı yüzey, yük ve ortam sıcaklığı birlikte değerlendirilmelidir.
PEEK: daha zorlu çalışma koşulları
PEEK; sıcaklık, kimyasal dayanım ve mekanik performans gereksinimleri standart plastiklerin sınırlarını zorladığında değerlendirilir. Özel izolatörler, valf bileşenleri ve zorlu çalışma ortamlarındaki hassas parçalar buna örnektir. Daha yüksek hammadde maliyeti nedeniyle seçim, somut bir çalışma gereksinimine dayanmalıdır.
Dolgulu bir PEEK sınıfının rijitliği veya aşınma davranışı dolgusuz sınıftan farklı olabilir; takım aşınması da değişebilir. Kesim sırasında oluşan ısı, bağlama ve gerekirse ara gerilim giderme adımları üretim planına dahil edilmelidir. Hassas ölçüler, parçanın sıcaklığı dengelendikten sonra kontrol edilmelidir.
PTFE: kimyasal dayanım ve düşük sürtünme
PTFE; kimyasal direnç, düşük yapışma ve elektriksel yalıtım aranan uygulamalarda kullanılır. Conta, valf yuvası ve izolatör gibi parçalarda değerlendirilebilir. Buna karşılık yumuşak yapısı ve yük altında zamana bağlı deformasyonu, hassas ve taşıyıcı parçalarda özel dikkat gerektirir.
Sürünme veya soğuk akış, bir parçanın sürekli yük altında zamanla şekil değiştirmesidir. Montaj anında uygun görünen bir PTFE geçme, çalışma sırasında aynı sıkılığı korumayabilir. Gerektiğinde destekleyici bir gövde ve uygun yüzey geometrisi tasarlayın; bağlantı kuvvetini yalnızca ilk montaj ölçüsüne göre belirlemeyin.
Üç malzemeyi karşılaştırın
| Malzeme | Öne çıkan ihtiyaç | Tipik parça | Tasarımda dikkat |
|---|---|---|---|
| POM / Delrin | Mekanik kullanım ve işlenebilirlik | Dişli, makara, burç | Ortam uyumluluğu ve bağlantı tasarımı |
| PEEK | Zorlu sıcaklık ve kimyasal koşullar | İzolatör, valf bileşeni | Malzeme sınıfı, maliyet ve ısıl etkiler |
| PTFE | Düşük yapışma ve kimyasal direnç | Conta, valf yuvası | Sürünme, bağlama ve taşıyıcı destek |
Bu tablo ilk eleme içindir. Kesin çalışma sınırlarını, seçilen hammaddenin veri föyünden ve uygulamaya uygun testlerden belirleyin. Sayısal özellikleri görmek için plastik malzeme kütüphanesine göz atabilirsiniz.
CNC tasarım ve işleme kontrol listesi
- Malzeme sınıfını belirtin. Polimer adıyla birlikte dolgu, renk ve gerekli uygunluk belgelerini tanımlayın.
- Bağlama deformasyonunu azaltın. Özellikle PTFE ve ince cidarlı parçalarda geniş destek yüzeyleri kullanın.
- Isıyı kontrol edin. Keskin takım ve etkili talaş tahliyesi planlayın; soğutma yönteminin malzemeyle uyumunu doğrulayın.
- Gereksiz sıkı toleranslardan kaçının. Kritik ölçüleri teknik resimde ayırın; sıcaklık ve nemin etkisini değerlendirin.
- Ölçümü doğru zamanda yapın. İşleme sonrası sıcaklık dengesi ve gerekiyorsa malzeme koşullandırması tamamlandıktan sonra kontrol edin.
Üretim dosyanıza yalnızca geometriyi değil, çalışma ortamını ve kritik toleransları da ekleyin. Parçanın gereksinimlerini netleştirmek, malzeme ile üretim yöntemini birlikte seçmeyi kolaylaştırır.